
Lazer kesim nasıl çalışır? · SDA Lazer Teknik Rehberi
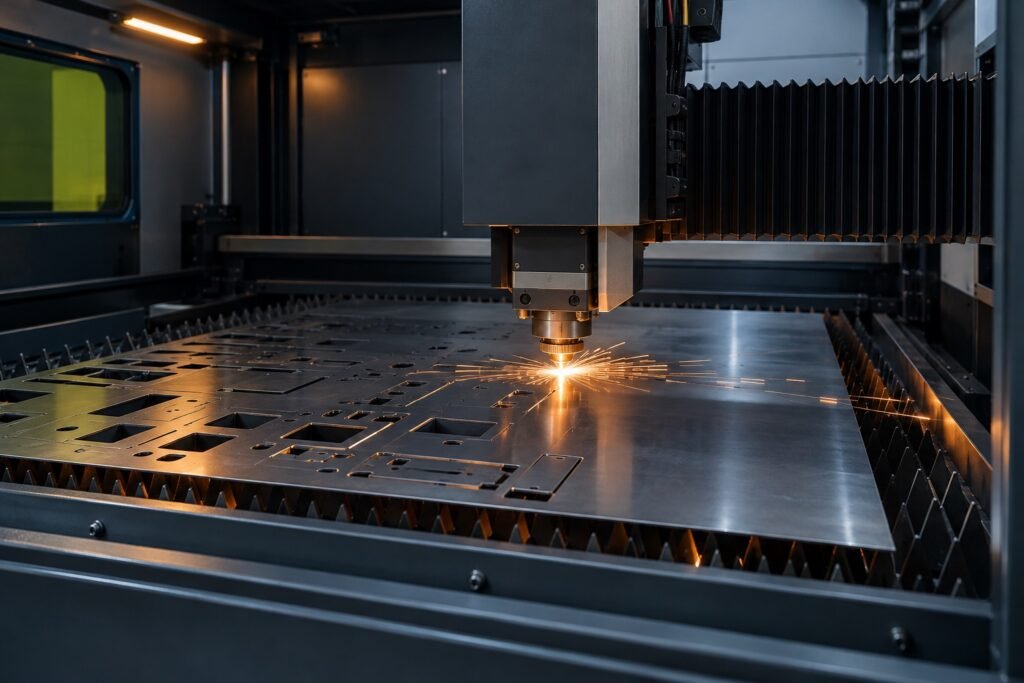
Lazer kesim nasıl çalışır? Lazer kesim, yüksek yoğunluklu ışının merceklerle küçük bir noktaya odaklanması, malzemeyi kontrollü biçimde eritmesi ve eriyen bölümün yardımcı gazla kesim kanalından uzaklaştırılmasıyla çalışır. CNC kontrol sistemi, kesim kafasını teknik çizimde tanımlanan hat boyunca hareket ettirir.
Süreç; teknik dosyanın kontrol edilmesi, malzeme ve kalınlığın tanımlanması, parçaların levha üzerine yerleştirilmesi, lazer ışınının odaklanması, delme ve kesim, yardımcı gazla malzemenin uzaklaştırılması ve kalite kontrol aşamalarından oluşur. Kesim sonucu yalnızca lazer gücüne değil; odak konumu, ilerleme hızı, gaz türü, nozul, malzeme yapısı ve kalınlığın birlikte ayarlanmasına bağlıdır.
Bu rehber, lazer ışınının malzemeyle nasıl etkileştiğini, CNC sisteminin görevini, yardımcı gazların neden kullanıldığını ve kesim kalitesini belirleyen temel değişkenleri açıklar. Teknik ekipler, tasarımcılar, satın alma sorumluları ve lazer kesim sürecini araştıran kullanıcılar için genel bir başvuru kaynağıdır. Konuya ilk kez başlıyorsanız lazer kesim nedir rehberini; tüm konu kümeleri için SDA Bilgi Merkezi’ni inceleyebilirsiniz.
Lazer Kesim Süreci Hangi Aşamalardan Oluşur?
- Teknik dosya kontrol edilir: DXF veya uygun çizimde açık kontur, çakışan çizgi, ölçek ve ölçü bilgileri incelenir.
- Malzeme ve kalınlık tanımlanır: Sac türü, yüzey durumu ve kalınlık kesim reçetesini belirler.
- Yerleşim hazırlanır: Parçalar sac üzerine fireyi ve ısı etkisini dengeleyecek biçimde yerleştirilir.
- Lazer ışını üretilir ve odaklanır: Kaynaktan çıkan ışın optik sistemle kesim noktasına yönlendirilir.
- Delme ve kesim yapılır: Makine başlangıç noktasını deler ve CNC programındaki yolu izler.
- Yardımcı gaz malzemeyi uzaklaştırır: Azot, oksijen veya uygun gaz; erimiş malzemeyi kesim kanalından dışarı taşır.
- Parça kontrol edilir: Ölçü, çapak, yüzey, kesim izi ve sonraki işlemlere uygunluk değerlendirilir.
Lazer Işını Malzemeyi Nasıl Keser?
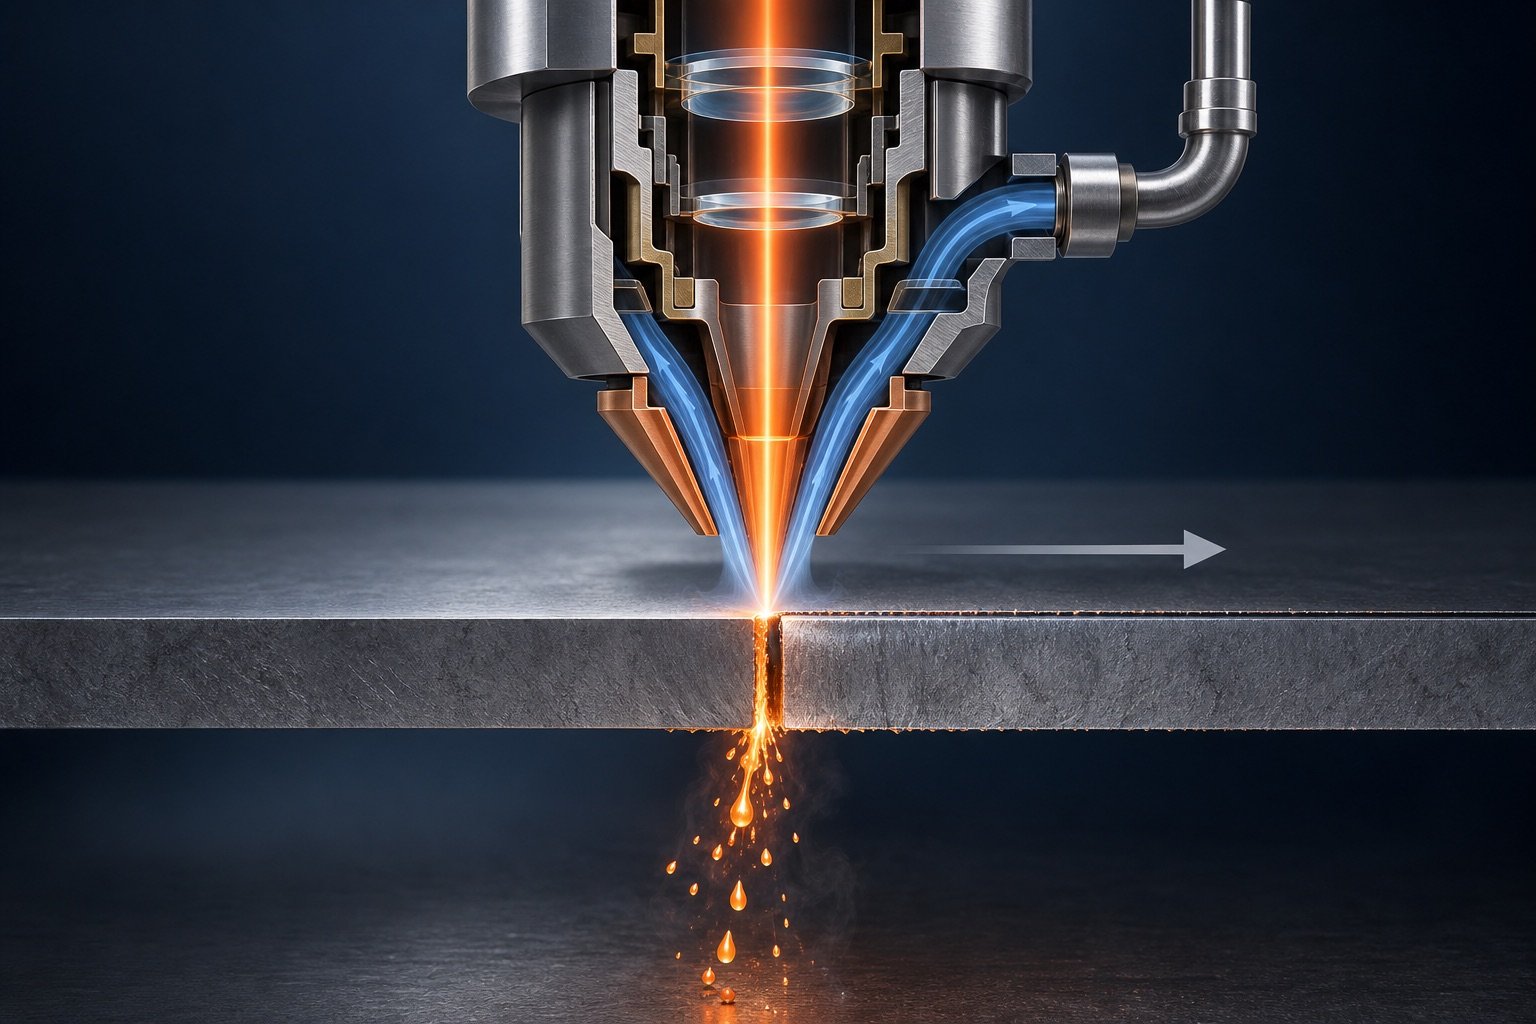
Lazer kaynağında üretilen ışın, taşıma sistemi ve kesim kafasındaki optik elemanlar aracılığıyla malzeme yüzeyine iletilir. Mercek, enerjiyi küçük bir odak noktasında toplar. Bu bölgede oluşan yüksek enerji yoğunluğu malzemenin sıcaklığını hızlı biçimde yükseltir. Malzeme ve kullanılan yönteme göre kesim; erime, yanma destekli uzaklaştırma veya sınırlı ölçüde buharlaşma mekanizmalarının birleşimiyle gerçekleşir. TRUMPF’un lazer kesim teknik açıklaması, odak, güç, hız, nozul ve yardımcı gazın proses üzerindeki etkilerini ayrıntılandırır.
Kesilen hattın genişliği kerf olarak adlandırılır. Kerf değeri sabit bir sayı değildir; malzeme, kalınlık, odak, güç, hız ve gaz koşullarıyla değişir. Hassas geçme veya dar tolerans istenen parçalarda kerf ve gerçek üretim koşulları çizim aşamasında dikkate alınmalıdır. IPG Photonics’in teknik açıklaması, odak noktasının ve yardımcı gazın kerf oluşumundaki rolünü açıklar.
CNC Sistemi Ne İşe Yarar?
CNC kontrol sistemi, teknik çizimden oluşturulan kesim programını makine hareketlerine dönüştürür. Lazer kafasının izleyeceği yol, delme noktaları, hız geçişleri ve kesim sırası bu programla yönetilir. Doğru programlama yalnızca ölçü doğruluğunu değil; çevrim süresini, sac kullanımını, küçük parçaların devrilme riskini ve ısının parça üzerinde birikmesini de etkiler.
Yardımcı Gaz Neden Kullanılır?
| Gaz | Temel işlev | Genel sonuç |
|---|---|---|
| Azot | Erimiş malzemeyi yüksek basınçla kesim kanalından uzaklaştırır. | Oksitlenmenin sınırlandırılmasının istendiği yüzeylerde tercih edilebilir. |
| Oksijen | Kesime ekzotermik reaksiyonla ek enerji sağlar. | Bazı çelik uygulamalarında hız veya kalınlık avantajı sağlayabilir; kesim yüzeyinde oksit tabakası oluşturabilir. |
| Basınçlı hava | Erimiş malzemeyi uzaklaştırmak için ekonomik bir gaz karışımı sağlar. | Malzeme, kalite beklentisi ve makine uygunluğuna göre değerlendirilebilir. |
Gaz seçimi tek başına yapılmaz. Malzemenin türü, kalınlığı, istenen kenar kalitesi, sonraki boya veya kaynak işlemleri ve toplam maliyet birlikte değerlendirilmelidir.
Fiber Lazer ile CO₂ Lazer Nasıl Farklılaşır?
Fiber lazerlerde ışın, fiber tabanlı bir kaynak ve iletim sistemiyle üretilir. Bu sistemler metal işlemede yüksek enerji verimliliği ve hızlı kesim kabiliyeti nedeniyle yaygınlaşmıştır. CO₂ lazerlerde ise lazer ışını gaz ortamında üretilir ve farklı bir optik düzenle taşınır. Dalga boyu ve sistem yapısındaki farklar, malzemenin ışını soğurma davranışını ve uygun uygulama alanlarını değiştirir. “Hangisi daha iyi?” sorusunun yanıtı; kesilecek malzeme, kalınlık aralığı, kalite beklentisi ve üretim ekonomisine bağlıdır.
Kesim Kalitesini Hangi Parametreler Belirler?
- Lazer gücü ve gerçek enerji yoğunluğu
- Kesim hızı ve köşelerdeki hız yönetimi
- Odak konumu ve ışın kalitesi
- Nozul çapı, merkezleme ve nozul–sac mesafesi
- Yardımcı gazın türü, basıncı ve saflığı
- Malzemenin kimyasal bileşimi, kalınlığı ve yüzey durumu
- Optiklerin temizliği ve makinenin bakım durumu
- Parça geometrisi, delik çapları ve parçalar arası mesafe
Bu değişkenlerden biri uygun olmadığında çapak, kesim izlerinde eğim, tamamlanmamış kesim, renk değişimi veya ölçü sapması görülebilir. Sorunun kaynağı yalnızca lazer gücü olmayabilir; nozul merkezleme, kirli koruyucu cam veya yanlış gaz ayarı da benzer sonuçlar doğurabilir.
Teknik Çizim Üretim Sonucunu Nasıl Etkiler?
Makine, çizimde verilen geometriyi izlediği için üretilebilirlik dosya hazırlığında başlar. Yinelenen çizgiler, açık konturlar, çok küçük delikler, gereksiz detaylar veya yanlış ölçek programlama süresini uzatabilir ve sonuç üzerinde risk oluşturabilir. Dosyada malzeme, kalınlık, adet, kritik ölçüler, toleranslar, büküm ve sonraki işlemler açıkça belirtilmelidir. Yalnızca iki boyutlu kesim için çoğu durumda temiz bir DXF yeterli olabilir; bükümlü veya montaj ilişkisi bulunan parçalar için ek teknik resim ya da üç boyutlu model gerekebilir.
Lazer Kesim Her Parça için Uygun Mudur?
Hayır. Çok kalın malzemeler, özel alaşımlar, yansıtıcı yüzeyler, çok dar toleranslar veya ısı etkisine duyarlı parçalar alternatif yöntemlerin değerlendirilmesini gerektirebilir. Plazma, su jeti, giyotin, talaşlı imalat veya kalıp yöntemleri; parça geometrisi, adet, kalite ve maliyet hedeflerine göre daha uygun olabilir. Doğru karar yalnızca kesim hızına değil, parçanın tüm üretim rotasına bakılarak verilmelidir.
Sıkça Sorulan Sorular
Lazer kesim bilgisayarla mı kontrol edilir?
Evet. CNC kontrol sistemi, teknik çizimden oluşturulan programı makine hareketlerine dönüştürür ve lazer kafasının kesim yolunu yönetir.
Lazer kesimde malzemeye temas edilir mi?
Lazer ışını temassız bir enerji aktarımı sağlar. Ancak sacın makine tablasında doğru desteklenmesi ve kesim sırasında kararlı durması gerekir.
Lazer kesimde neden azot veya oksijen kullanılır?
Yardımcı gaz, erimiş malzemeyi kesim kanalından uzaklaştırır. Oksijen bazı çeliklerde reaksiyonla ek enerji sağlarken azot oksitlenmenin sınırlandırılmasının istendiği yüzeylerde kullanılabilir.
Kesim kenarında çapak neden oluşur?
Yanlış hız, odak, gaz basıncı, nozul ayarı, malzeme durumu veya bakım sorunları çapak oluşumuna katkıda bulunabilir. Neden, kesim izi ve proses verileri birlikte incelenerek belirlenmelidir.
İyi bir lazer kesim dosyasında ne bulunmalıdır?
Kapalı ve tekrarsız konturlar, doğru ölçek, malzeme ve kalınlık bilgisi, adet, kritik toleranslar ve gerekiyorsa büküm veya yüzey işlemi açıklamaları bulunmalıdır.
Parçanız için Üretilebilirlik Görüşü Alın
Malzeme, kalınlık, adet ve çizim dosyanızı paylaşın. SDA Lazer ekibi kesim, büküm ve tamamlayıcı imalat ihtiyaçlarını birlikte değerlendirerek uygulanabilir üretim yaklaşımını netleştirsin.
İçeriği Hazırlayanlar
Yazar ve editör: İrfan Yüksel
İrfan Yüksel, SDA Lazer Bilgi Merkezi’nin içerik ve yayın çalışmalarını yürütür. Teknik üretim konularını kullanıcı ihtiyaçları, arama davranışları ve anlaşılır bilgi mimarisi çerçevesinde hazırlar.
Teknik danışman: Ahmet Terzi
Ahmet Terzi, SDA Lazer’in üretim ve yönetim süreçlerinde görev alır. Bilgi Merkezi içeriklerine üretilebilirlik, proses koşulları ve saha uygulamaları açısından katkı sağlar.
Teknik kapsam notu: Parametreler makine, malzeme, kalınlık ve kalite beklentisine göre değişir. Kesin üretilebilirlik değerlendirmesi parça dosyası ve gerçek üretim koşulları üzerinden yapılmalıdır.